
- 「3Dプリンターで造形したら、モデルの下に見慣れない支えが付いていた」
- 「サポート材は取っていいの?どこまで付ければいい?」
と疑問に感じる方もいるでしょう。
3Dプリンターのサポート材とは、造形中に宙に浮く部分や急な傾斜を支えるための一時的な補助構造です。造形後は基本的に取り外しますが、少なすぎると形状が崩れやすく、多すぎると材料や造形時間が増え、除去痕も残りやすくなります。
この記事では、サポート材が必要になる形状、FDM・光造形・インクジェット方式の違い、設定と除去のポイント、再利用の考え方、サポートを減らす設計まで初心者向けに解説します。
【この記事の結論】
サポート材は、3Dプリント中にモデルを支える「仮の足場」です。特にオーバーハングやブリッジ、宙に浮いた形状を安定して造形するために使われます。
ただし、すべてのモデルに必要なわけではありません。造形方式、材料、形状、モデルの向きに合わせて必要な場所だけに設定することが、造形品質と後処理のバランスを取るポイントです。
【3Dプリンターのサポート材とは?】
①サポート材が必要な理由
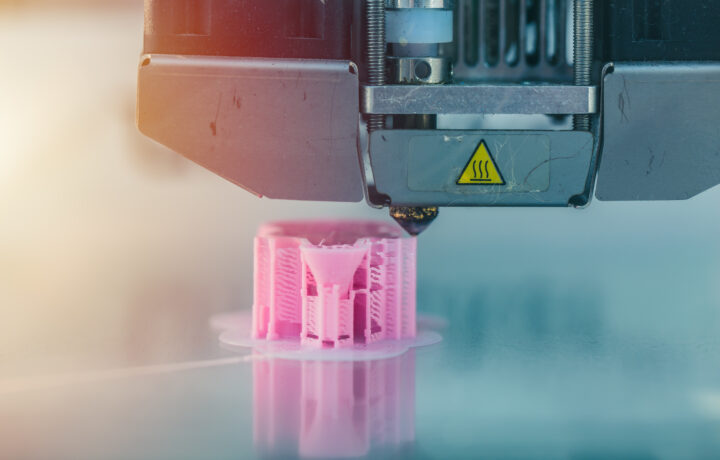
積層方式の3Dプリンターは、基本的に下の層を土台にして、その上へ材料を重ねながら立体物を作ります。FDM方式では、下に支えがない場所へフィラメントを押し出すと、材料が垂れたり形状が乱れたりすることがあります。そのため、張り出した部分の下にサポート材を作り、次の層を受け止めます。
サポート材は完成品の一部ではなく、造形が終わるまで形状を保持するための補助構造です。造形後は手や工具で取り外したり、水溶性の材料なら水で除去したりします。
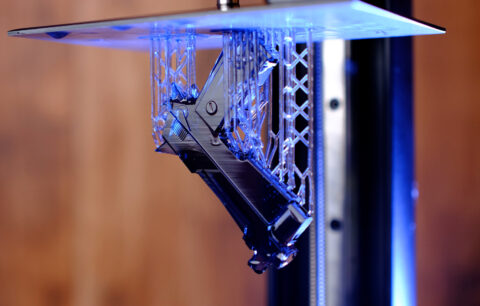
FDMでは格子状やツリー状、光造形では細い支柱状など、造形方式によって構造や除去方法も異なります。
②サポート材が必要になりやすい形状
代表的なのが「オーバーハング」です。オーバーハングとは、下の層より外側へ張り出している部分を指します。水平に近い張り出しほど下から支える面が少なくなり、サポートが必要になりやすくなります。
FDMでは「45度前後」が判断の目安として紹介されることがありますが、これは絶対的な基準ではありません。プリンター、フィラメント、冷却性能、積層ピッチなどによって、サポートなしで造形できる角度は変わります。
また、2つの支持点の間を水平に渡す「ブリッジ」も確認が必要です。短い距離ならサポートなしで造形できる場合がありますが、距離が長くなるほど中央部が垂れやすくなります。
実際の造形では、角度だけで判断せず、スライサーのプレビューやテスト造形で確認することが重要です。
【サポート材の種類と造形方式による違い】
サポート材の形状や除去方法は、3Dプリンターの方式によって異なります。
| 造形方式 | サポートの特徴 | 主な除去方法 | 主な注意点 |
|---|---|---|---|
| FDM方式 | 本体と同じフィラメント、または水溶性材料などを使用 | 手や工具で外す、水溶性なら水で除去 | 接触面に痕が残る場合がある |
| 光造形方式 | 本体と同じレジンで支柱を形成 | ニッパーなどで切り離す | タッチポイントの痕や細部の破損に注意 |
| インクジェット方式 | 造形材とは異なる専用サポート材を使う機種がある | 水洗浄など機種指定の方法で除去 | 閉じた内部に残らない形状設計が重要 |
①FDM方式
FDM方式では、本体と同じPLAなどのフィラメントをサポートにも使用する方法があります。1種類の材料で造形できる反面、サポートと本体が接触するため、取り外した部分に痕が残ることがあります。
デュアルノズルなど複数材料に対応したプリンターでは、水溶性のPVAをサポート材として使用する方法もあります。物理的に引き剥がしにくい内部形状や複雑なモデルでは便利ですが、対応機種、造形材との相性、保管条件などを確認する必要があります。
②光造形方式
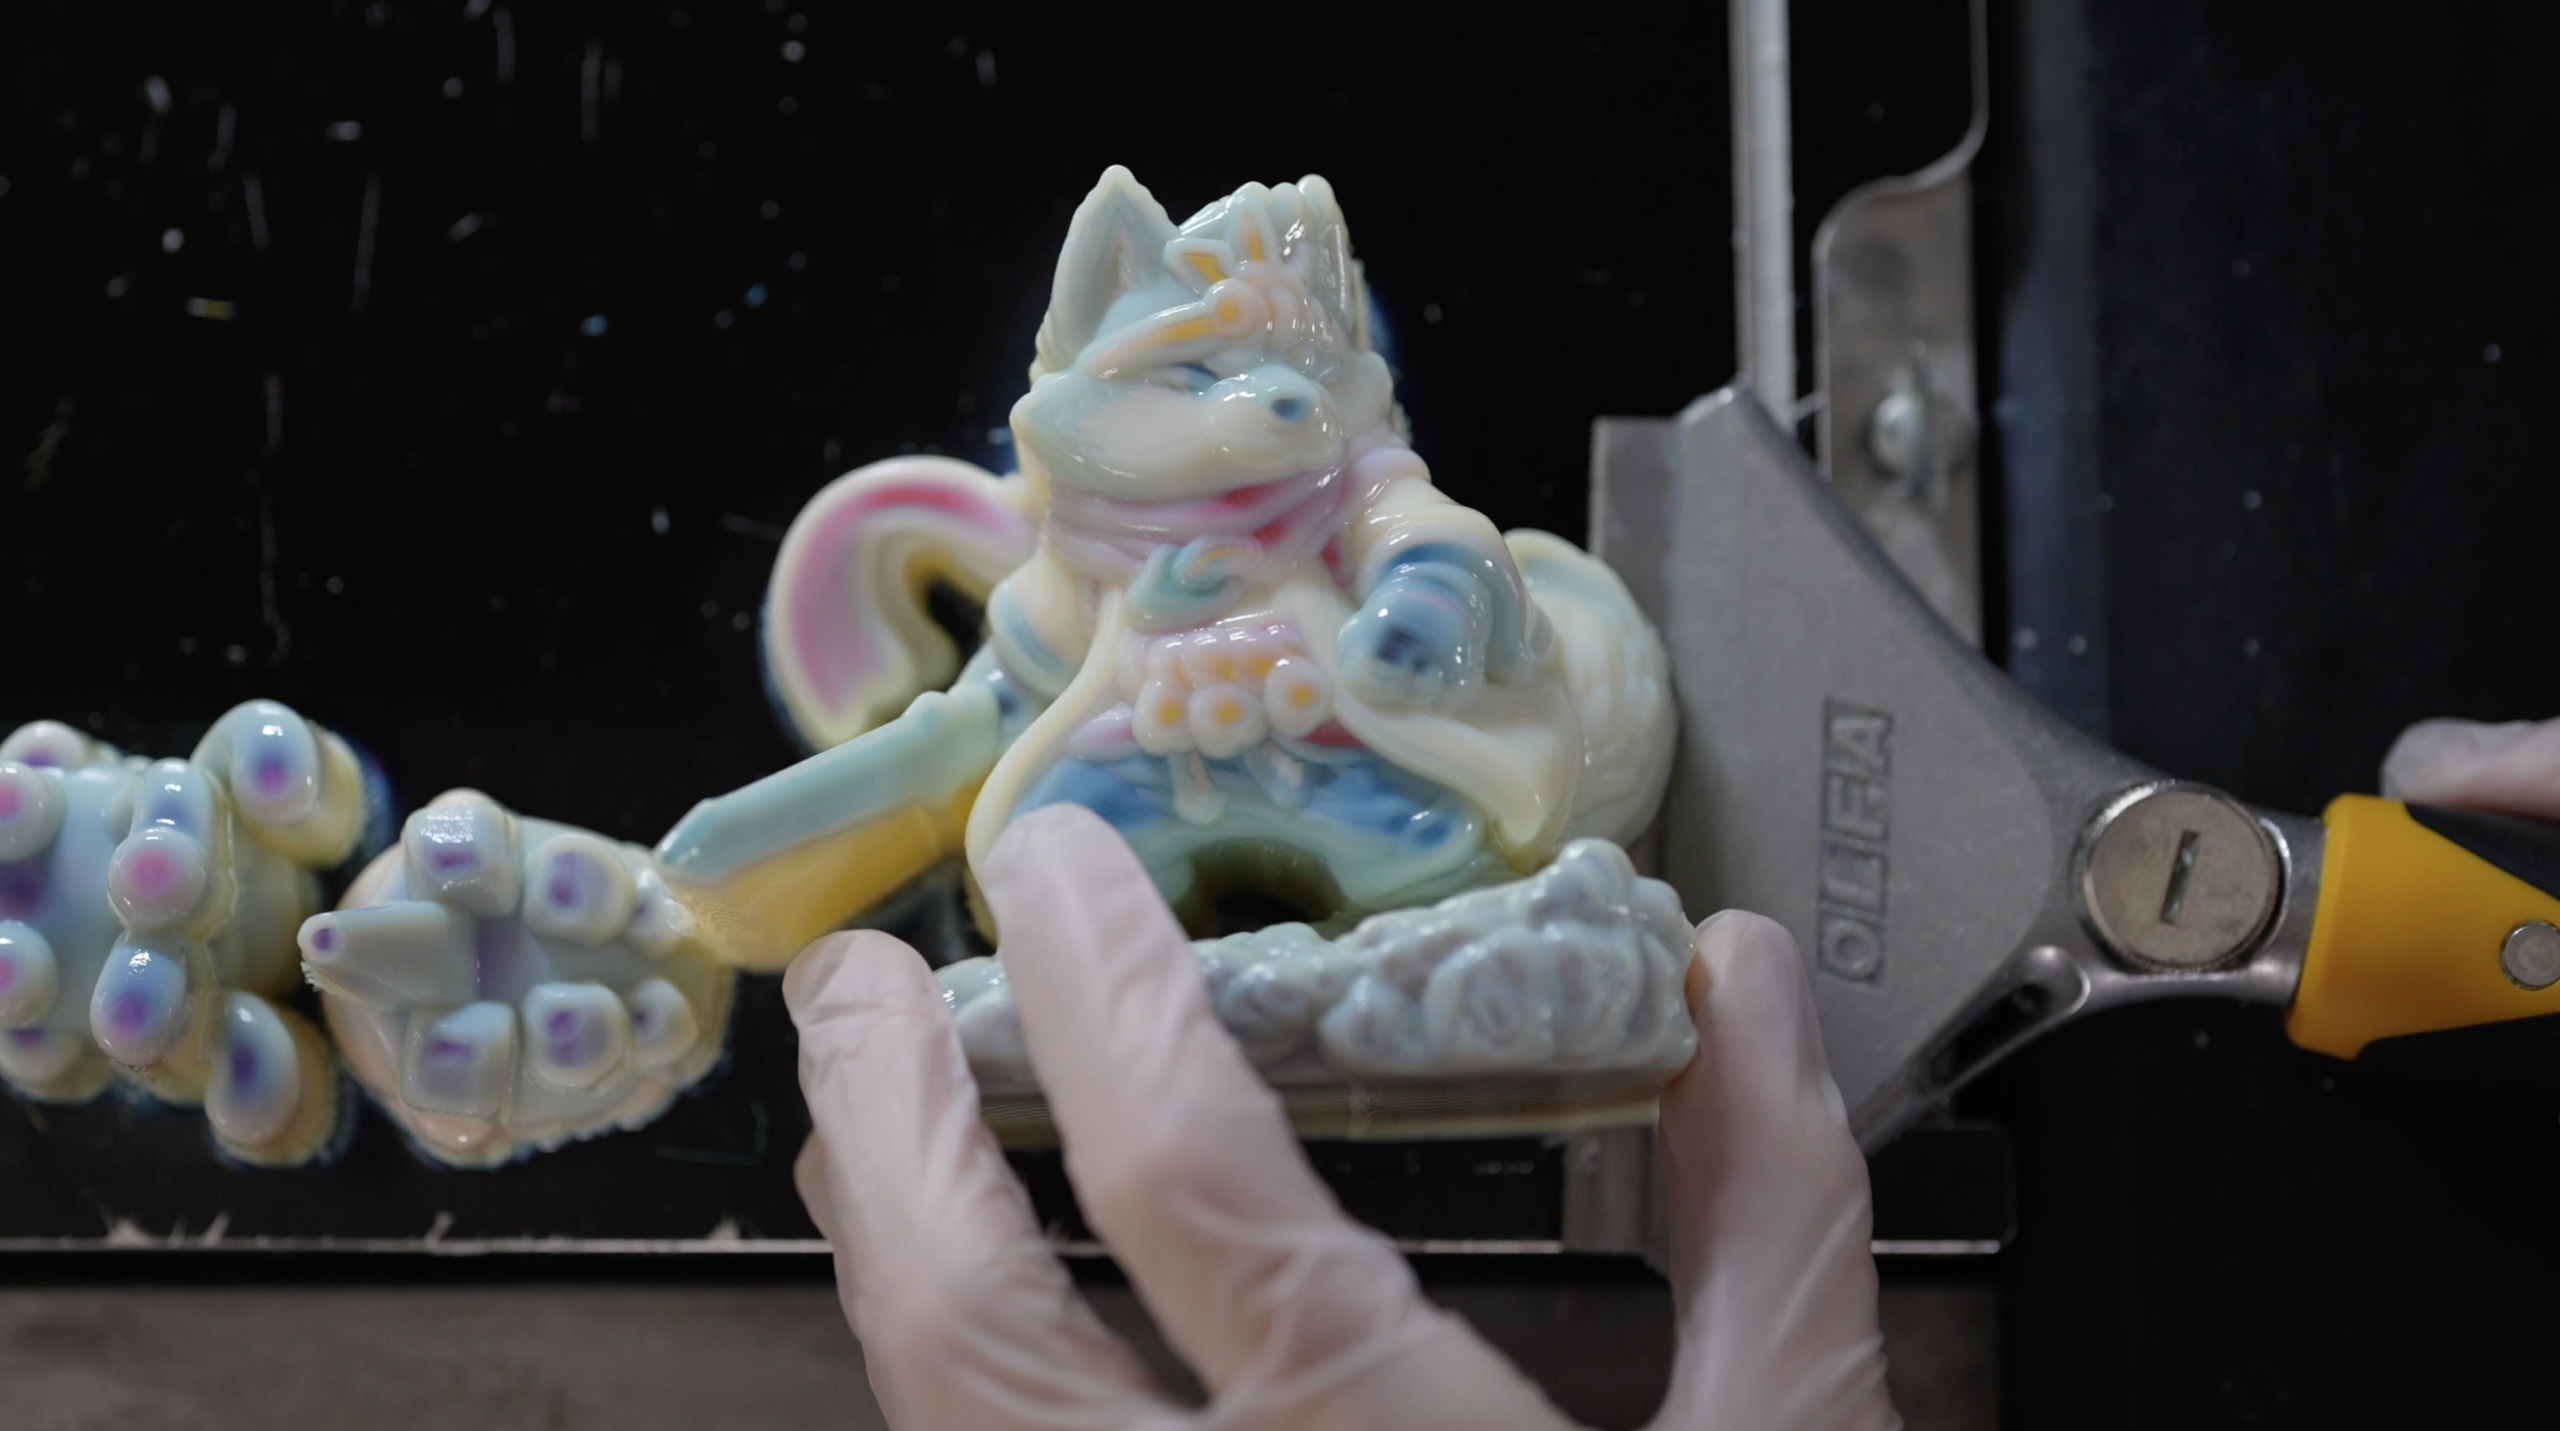
SLAやDLPなどの光造形では、一般に本体と同じレジンを硬化させて細い支柱を作ります。
支柱の先端がモデルに触れる部分は「タッチポイント」と呼ばれ、この大きさや配置は造形の安定性と除去しやすさに影響します。Formlabsも、タッチポイントを小さくすると取り外しやすくなり、大きくすると造形中の安定性が増すと説明しています。
そのため、細いパーツや顔、装飾など仕上がりを重視する面では、サポートの位置まで考えて配置することが重要です。
③インクジェット方式
インクジェット方式の3Dプリンターでは、造形材と専用サポート材を同時に吐出する機種があります。フルカラー対応機では、色付きの造形材を積層しながら、必要な部分をサポート材で支えます。
除去方法は機種によって異なります。たとえばMimaki 3DUJ-553では水溶性のサポート材が採用され、水に浸して除去する方式です。削り取らずに除去できるため繊細な形状にも対応しやすい一方、除去時間は造形物の大きさや形状などによって変わります。
【サポート材の設定方法】
①自動生成と手動調整を使い分ける
多くのスライサーには、サポートが必要な部分を判定して自動生成する機能があります。初心者はまず自動生成を使い、プレビュー画面で「どこにサポートが付くのか」を確認すると理解しやすいでしょう。
ただし、自動生成されたサポートが常に最適とは限りません。取り外しにくい場所や、外観を重視する面に接触している場合は、サポート禁止領域や手動配置などの機能を使って調整します。
②密度・角度・接触距離を確認する
FDMでは、サポート密度を高くすると張り出し部分を支えやすくなりますが、材料使用量が増え、除去しにくくなる傾向があります。逆に密度を下げすぎると、上の層を十分に支えられない場合があります。
サポートを生成するオーバーハング角度、モデルとサポートの間隔、接触部分の設定も重要です。数値を一律に決めるのではなく、使用するプリンターや材料に合った初期設定を基準に調整します。
設定を変えたら、すぐに造形を始めるのではなく、スライサーでレイヤーごとの状態を確認しましょう。サポートが閉じた空洞へ入り込んでいないか、細い部分を無理に支えていないかまで確認すると失敗を減らせます。
【サポート材の除去方法】
①FDMは無理に引っ張らず少しずつ外す
FDMのサポートは、造形物が十分に冷えてから除去します。手で外せる部分から取り、細かな箇所はニッパーやラジオペンチなどを使って少しずつ切り離します。
強く引っ張ると、本体の薄い部分まで折れたり、積層面が欠けたりすることがあります。サポート痕が残った場合は、素材に合わせてヤスリや耐水ペーパーなどで整えます。
外観を重視する面にサポートを付けないよう、造形前にモデルの向きを調整しておくことも重要です。
②光造形は材料に合った後処理を行う
光造形では、造形後に未硬化レジンの洗浄やサポート除去、二次硬化などの後処理を行います。ただし、作業の順序や条件はレジンやプリンターによって異なるため、メーカーが指定する方法を確認してください。
サポートを外すときは、細い部分から無理に引きちぎらず、ニッパーなどでタッチポイント付近を切ります。
模型やフィギュアでは、顔や装飾など目立つ面を避けてサポートを配置すると、サポート痕を目立ちにくくし、仕上げ作業を減らしやすくなります。
③水溶性サポート材は指定された条件で溶かす
PVAなどの水溶性サポート材は、水に浸して除去します。ただし、「何時間浸ければよい」と一律には決められません。サポート量、水温、材料、モデル形状などによって除去時間は変わります。
水温を上げれば必ず安全に速く溶けるわけではないため、メーカーの推奨条件を優先してください。除去後は隙間にサポート材や水分が残っていないか確認し、十分に乾燥させます。
【サポート材が取れないときはどうする?】
サポート材が取れない場合、力任せに引き剥がすのは避けます。まずモデルとの接触面を確認し、ニッパーなどで大きな部分を分割してから細かな部分を外します。
FDMで毎回取り外しに苦労する場合は、除去方法だけでなく設定も見直しましょう。サポート密度が高すぎる、接触距離が小さすぎる、必要以上に広い範囲へサポートが生成されている、といった可能性があります。
造形前に「どう外すか」まで考えておくことも重要です。工具が入らない内部や閉じた空間にサポートが生成される形状では、モデルを分割する、向きを変更する、水溶性サポートを使用できる環境を選ぶなどの方法を検討します。
【サポート材は再利用できる?】
結論から言うと、造形後に取り外したサポート材を、そのまま次の造形に再利用することは基本的に困難です。
FDMの場合、取り外したPLAなどを粉砕し、再びフィラメントへ加工する方法はあります。しかし、専用設備が必要で、材料の混入や熱履歴によって品質が変化する可能性があるため、一般的な家庭用3Dプリンターで簡単に再利用できる方法ではありません。
光造形では、硬化したレジン製サポートを液体レジンへ戻すことはできません。インクジェット方式のサポート材も、除去後に再び造形用サポートとして使用することを前提としていません。
そのため、再利用そのものよりも、最初からサポート量を減らして材料消費と廃棄物を抑える方が実践しやすい方法です。廃棄方法は材料の安全データやメーカーの指示、自治体・事業者のルールを確認してください。
【サポート材を減らす3つの方法】
①モデルの向きを変更する
同じ3Dデータでも、造形方向を変えると必要なサポート量は変わります。大きな張り出しを減らしたり、安定した面をビルドプレート側へ向けたりすると、サポートを少なくできる場合があります。
ただし、向きを変えると積層方向や表面品質、造形時間も変わります。単純にサポート量だけで判断せず、強度や見た目も含めて決めることが重要です。
②オーバーハングを減らす
3Dデータを自分で設計できる場合は、急な張り出しを緩やかにしたり、ブリッジを短くしたりするとサポートを減らせます。
FDMでは45度前後がひとつの目安として使われますが、造形条件によって結果は変わります。「45度なら必ずサポート不要」と考えず、使用するプリンターで確認することが確実です。
③プレビューで除去まで確認する
スライサーではサポート量だけでなく、「造形後に手や工具が届くか」まで確認することが大切です。
外観面に広く接触していないか、内部に閉じ込められないか、細かなパーツを破損せず外せるかを確認します。
サポート材を減らす目的は、材料費だけを削ることではありません。造形の安定性を維持しながら、造形時間、後処理、表面品質のバランスを整えることが重要です。
【まとめ|サポート材は必要な場所だけ適切に使う】
3Dプリンターのサポート材は、オーバーハングやブリッジなど、そのままでは安定して積層しにくい部分を一時的に支える構造です。
多く付ければよいわけではなく、少なすぎれば造形失敗につながり、多すぎれば材料や時間が増えて除去も難しくなります。FDM・光造形・インクジェット方式ではサポートの構造や除去方法も異なるため、使用する3Dプリンターに合った方法を選ぶことが重要です。
まずはスライサーの自動生成を活用し、プレビューで必要な場所と除去方法を確認してください。モデルの向きや形状も調整できるようになると、サポート材を抑えながら、よりきれいで効率的な3Dプリントを目指せます。
【FAQ】
①3Dプリンターのサポート材とは何ですか?
サポート材とは、オーバーハングや宙に浮いた部分などを造形中だけ支える補助構造です。完成後は基本的に取り外します。造形方式によって、格子状、ツリー状、支柱状、水溶性材料など構造や素材が異なります。
②サポート材は必ず必要ですか?
すべての造形に必要なわけではありません。下の層で十分に支えられる形状や、短いブリッジなどはサポートなしで造形できる場合があります。必要性はモデル形状と造形条件によって判断します。
③FDMでは何度からサポート材が必要ですか?
45度前後が目安として使われることがありますが、固定された基準ではありません。プリンター、フィラメント、冷却、積層ピッチなどによって変わるため、スライサーの推奨設定やテスト造形で確認してください。
④サポート材が取れない場合はどうすればよいですか?
無理に引っ張らず、大きなサポートを分割してからニッパーなどで少しずつ取り外します。頻繁に取れなくなる場合は、サポート密度や接触距離、造形方向も見直します。
⑤サポート材は再利用できますか?
取り外したサポート材をそのまま再利用することは一般的ではありません。FDMでは再フィラメント化する方法がありますが、専用設備が必要です。材料を節約するなら、モデルの向きや設定を見直し、サポート量そのものを減らす方が取り組みやすいでしょう。